


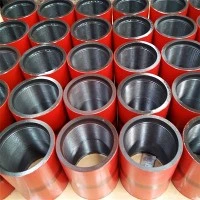
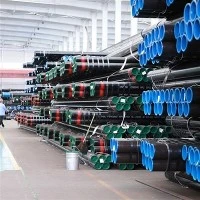
API 5L Line Pipe
Din professionelle API 5L Line Pipe Leverandør
Som professionelAPI 5L Line Pipe producent og leverandør, GNEEleverer integrerede rørløsninger til den globale energisektor. Vi er mere end blot en distributør; vores integrerede fremstilling-til-forsyning-model sikrer overlegen kvalitetskontrol og omkostningseffektivitet for vores API 5L kulstofstålrør og OCTG-beholdning. Med strategisk placerede produktionsfaciliteter i hele Kina tilbyder GNEE problemfri logistik og certificeret rørudstyr. Stol på GNEE for fuld materialesporbarhed (MTC) og højkvalitets stålprodukter, der opfylder strenge internationale specifikationer.


Hvad er API 5L Line Pipe?
API 5L linjerør er fremstillet af kulstofstål eller højstyrke lavlegerede (HSLA) stålkvaliteter, der bruges til transport af olie, naturgas og andre væsker. De omfatter rør fremstillet i sømløse og svejsede (ERW, SAW). API 5L er specifikationen for stålledningsrør, der anvendes i rørledningstransportsystemer.
Almindelige stålkvaliteter: Fra klasse B til X80
API 5L-rør er kategoriseret efter deres flydespænding, angivet med "X" efterfulgt af minimum flydespænding i kilopounds per square inch (ksi).
API 5L klasse B
Den mest almindelige kvalitet til standard trykapplikationer.
API 5L X42 /X52
Afbalanceret styrke og svejsbarhed til mellemstore rørledninger.
API 5L X80
Elitekvalitet til specialiserede ultrahøjtryksprojekter
PSL 1 vs. PSL 2: Hvilken har du brug for?
| Feature | PSL 1 | PSL 2 |
| Grade Range | A25 til X70 | Grad B til X80 |
| Kemisk indhold | Standardiseret | Strenge grænser (C, P, S) |
| Effekttest | Ikke påkrævet | Obligatorisk(Charpy V-hak) |
| Sporbarhed | Sporbar indtil testen bestået | Fuld sporbarhedpåkrævet |
| Svejsning | Standard ERW, SAW, SMLS | Højfrekvent svejsning begrænset |
Pro tip:PSL 2 er obligatorisk for offshore og sour service (H2S) miljøer på grund af dets overlegne brudsejhed.
API 5L rørplanskema (metriske enheder: mm)
| NPS (tommer) | Udvendig diameter (mm) | SCH 10 | SCH 20 | SCH 30 | STD (standard) | SCH 40 | SCH 80 | XS (ekstra stærk) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Hvad er fordelene ved GNEE API 5L rørledning til olie og gas?
Højt styrke-til-vægt-forhold (X-grader)
API 5L dækker en bred vifte af kvaliteter fra klasse B til X100. Højstyrke kvaliteter somX65 og X70tillade ingeniører at designe rørledninger medtyndere vægtykkelsersamtidig med at høje interne trykklassificeringer opretholdes.
Fordelen:Dette reducerer markant den samlede mængde stål, der kræves til langdistancerørledninger, hvilket fører til lavere materialeomkostninger og reducerede transport-/håndteringsomkostninger.
Forbedret brudsejhed (PSL2-overensstemmelse)
I modsætning til grundlæggende konstruktionsstål, API 5LPSL2 (produktspecifikationsniveau 2)rør gennemgår obligatoriskCharpy V-Notch (CVN) slagtest.
Fordelen:Dette sikrer, at materialet forbliver duktilt og kan absorbere energi ved lave temperaturer, hvilket forhindrer "skørt brud" eller katastrofal sprækkeudbredelse. Dette er afgørende for rørledninger, der løber gennem kolde klimaer eller undersøiske miljøer, hvor risikoen for sprækkeudvidelse er et stort sikkerhedsproblem.
Specialiseret modstand mod "sur service" (H2S-miljøer)
Ved olie- og gasudvinding indeholder "sure" miljøer høje niveauer af svovlbrinte (H2S). API 5L rør kan fremstilles til at overholdeNACE MR0175/ISO 15156standarder.
Fordelen:Disse rør er behandlet for at modståHydrogen-induceret cracking (HIC)ogSulfid Stress Cracking (SSC). Denne specialiserede metallurgi forhindrer interne korrosionsfejl, der ellers ville føre til lækager og miljøkatastrofer i surgasfelter.
Overlegen feltsvejsbarhed (kontrolleret kulstofækvivalent)
Den kemiske sammensætning af API 5L rør er strengt reguleret, specifiktKulstofækvivalent (CEV)værdi.
Fordelen:En lavere CEV sikrer fremragende svejsbarhed under installation i marken. Dette reducerer behovet for dyre forvarmebehandlinger og minimerer risikoen for koldrevner i den varmepåvirkede zone (HAZ), hvilket giver rørledningsentreprenører mulighed for at færdiggøre omkredssvejsninger hurtigere og med færre reparationer.
Højdimensionel præcision til justering
API 5L specifikationer håndhæver snævre tolerancer på rørdiameter, vægtykkelse og rethed.
Fordelen:Når man lægger miles af rørledninger, er konsistens nøglen. Nøjagtige dimensioner sikrer, at rørenderne flugter perfekt under montering til orbital eller manuel svejsning. Dette reducerer problemer med "hi-lo" (fejljustering), som er den primære årsag til spændingskoncentrationer og for tidlig svejsesvigt i højtryksledninger.
Fremstillings-alsidighed (SMLS vs. Welded)
API 5L giver en samlet standard for beggeSømløs (SMLS)ogSvejset (ERW, LSAW, SSAW)processer.
Fordelen:Dette giver ingeniører mulighed for at vælge den mest omkostningseffektive fremstillingsmetode baseret på projektets specifikke skala.
Sømløsbruges til ultrahøjtryksledninger med lille diameter.
LSAWbruges til tykvægget højtrykstransmission med stor diameter.
SSAWtilbyder en budgetvenlig løsning til transport af vand eller gas med stor diameter, lavere tryk.
Fremstillingsproces af API 5L rørledning til olie og gas
Sømløs type
Behandle:Varm stålstang opvarmes og gennembores for at danne et hult rør, rulles derefter og strækkes til størrelse.
Karakteristika:
Ingen svejsede sømme
Kan klare højere tryk
Glat indvendig overflade
Typisk brug:Højtryksrørledninger, dybvandsapplikationer
Standarder:API 5L SMLS-kvaliteter (f.eks. X52, X65, X70)
ERW svejset type
Behandle:Stålbånd eller plade er formet i en cylindrisk form, kanter er svejset af elektrisk modstand.
Karakteristika:
Økonomisk
Velegnet til mellem- og lavtryksrørledninger
Lige søm svejsning
Typisk brug:Olie, gas og vand transmission
Standarder:ERW kan opfylde både PSL1 og PSL2 krav
LSAW type
Behandle:Pladen rulles ind i en cylinder; svejsninger udføres langs den langsgående søm ved hjælp af nedsænket buesvejsning.
Karakteristika:
Stærkere end ERW til store diametre
Anvendes til rørledninger, der kræver højere mekanisk styrke
Svejset søm er begravet inde og stærk
Typisk brug:Onshore og offshore rørledninger
Varianter:Enkeltsidet (SSA), dobbeltsidet (DSAW)
SSAW/HSAW Type
Behandle:Stålbånd formes til en spiral, og sømmen svejses ved hjælp af nedsænket buesvejsning.
Karakteristika:
Kan producere rør med meget stor diameter
Svejsesøm i en vinkel (spiral)
Omkostningseffektiv til store rørledninger
Typisk brug:Langdistancerørledninger, vand-, olie- og gastransmission
Varianter:HSAW (helical SAW)
Fremstillingstyper af API 5L linjerørSammenligningstabel
| Fremstillingstype | Søm | Typisk diameter | Typisk tryk | Koste |
|---|---|---|---|---|
| Sømløs (SMLS) | Ingen | 21 mm – 914 mm | Høj | Høj |
| ERW | Lige søm | 20 mm – 914 mm | Medium | Lav |
| LSAW | Langsgående | 406 mm – 1524 mm | Høj | Medium |
| SSAW | Spiralformet | 406 mm – 3000 mm+ | Medium | Medium-Lav |
Kemiske krav
Kemisk sammensætning for PSL 1 rør med t mindre end eller lig med 0,984"
| Stålkvalitet | Massefraktion, % baseret på varme- og produktanalyser a,f | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | NB | Ti | |
| max b | max b | max | max | max | max | max | |
| Sømløs rør | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Svejset rør | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| en. Cu Mindre end eller lig med=0.50% Ni; Mindre end eller lig med 0,50 %; Cr Mindre end eller lig med 0,50%; og Mo mindre end eller lig med 0,15 %, b. For hver reduktion på 0,01 % under den angivne maksimale koncentration for kulstof er en stigning på 0,05 % over den angivne maksimale koncentration for Mn tilladt, op til et maksimum på 1,65 % for kvaliteter større end eller lig med L245 eller B, men mindre end eller lig med L360 eller X52; op til et maksimum på 1,75 % for kvaliteter > L360 eller X52, men < L485 eller X70; og op til et maksimum på 2,00 % for kvalitet L485 eller X70., c. Medmindre andet er aftalt NB + V Mindre end eller lig med 0,06 %, d. Nb + V + TI Mindre end eller lig med 0,15 %, e. Medmindre andet er aftalt., f. Medmindre andet er aftalt, NB + V=Ti Mindre end eller lig med 0,15 %, g. Ingen bevidst tilføjelse af B er tilladt, og det resterende B er mindre end eller lig med 0,001 % |
|||||||
Kemisk sammensætning for PSL 2-rør med t mindre end eller lig med 0,984"
| Stålkvalitet | Massefraktion, % baseret på varme- og produktanalyser | Kulstofækvivalent a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | NB | Ti | Andre | CE IIW | CE pcm | |||||||||||
| max b | max | max b | max | max | max | max | max | max | |||||||||||||
| Sømløs og svejset rør | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Som aftalt | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Som aftalt | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Som aftalt | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Som aftalt | |||||||||||
| Svejset rør | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", CE-grænser skal være som aftalt. CEIIW-grænserne anvendes fi C > 0,12% og CEPcm-grænser gælder, hvis C Mindre end eller lig med 0,12%, b. For hver reduktion på 0,01 % under det angivne maksimum for C er en stigning på 0,05 % over det angivne maksimum for Mn tilladt, op til et maksimum på 1,65 % for kvaliteter større end eller lig med L245 eller B, men mindre end eller lig med L360 eller X52; op til et maksimum på 1,75 % for kvaliteter > L360 eller X52, men < L485 eller X70; op til et maksimum på 2,00 % for kvaliteter større end eller lig med L485 eller X70, men mindre end eller lig med L555 eller X80; og op til et maksimum på 2,20 % for kvaliteter > L555 eller X80., c. Medmindre andet er aftalt Nb=V Mindre end eller lig med 0,06 %, d. Nb=V=Ti Mindre end eller lig med 0,15 %, e. Medmindre andet er aftalt, Cu Mindre end eller lig med 0,50%; Ni Mindre end eller lig med 0,30 % Cr Mindre end eller lig med 0,30 % og Mo Mindre end eller lig med 0,15 %, f. Medmindre andet er aftalt, g. Medmindre andet er aftalt, Nb + V + Ti Mindre end eller lig med 0,15 %, h. Medmindre andet er aftalt, Cu Mindre end eller lig med 0,50 % Ni Mindre end eller lig med 0,50 % Cr Mindre end eller lig med 0,50 % og MO Mindre end eller lig med 0,50 %, jeg. Medmindre andet er aftalt, Cu Mindre end eller lig med 0,50 % Ni Mindre end eller lig med 1,00 % Cr Mindre end eller lig med 0,50 % og MO Mindre end eller lig med 0,50 %, j. B Mindre end eller lig med 0,004 %, k. Medmindre andet er aftalt, Cu Mindre end eller lig med 0,50 % Ni Mindre end eller lig med 1,00 % Cr Mindre end eller lig med 0,55 % og MO Mindre end eller lig med 0,80 %, l. For alle PSL 2-rørkvaliteter undtagen de kvaliteter med fodnoter j, gælder følgende. Medmindre andet er aftalt, er ingen forsætlig tilføjelse af B tilladt og resterende B Mindre end eller lig med 0,001%. |
|||||||||||||||||||||
Mekaniske egenskaber af API 5L SMLS og svejsede rør PSL 1
| Rørkvalitet | Trækegenskaber – Rørlegeme af SMLS og svejsede rør PSL 1 | Søm af svejset rør | ||
|---|---|---|---|---|
| Udbyttestyrke a | Trækstyrke a | Forlængelse | Trækstyrke b | |
| Rt0,5 PSI Min | Rm PSI Min | (om 2 tommer Af % min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| en. For mellemkvalitet skal forskellen mellem den specificerede mindste trækstyrke og det specificerede minimumsudbytte for rørlegemet være som angivet for den næste højere kvalitet. | ||||
| b. For de mellemliggende kvaliteter skal den specificerede mindste trækstyrke for svejsesømmen være den samme som bestemt for kroppen ved hjælp af fodnote a. | ||||
| c. Den specificerede minimumsforlængelse, Af, udtrykt i procent og afrundet til nærmeste procent, skal bestemmes ved hjælp af følgende ligning: | ||||
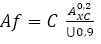 |
||||
| Hvor C er 1 940 for beregning med Si-enheder og 625 000 for beregning ved hjælp af USC-enheder | ||||
| Axc er det anvendelige trækprøvestykkes tværsnitsareal, udtrykt i kvadratmillimeter (kvadrattommer), som følger | ||||
| – For teststykker med cirkulært tværsnit, 130 mm2 (0,20 tommer) for teststykker med en diameter på 12,7 mm (0,500 tommer) og 8,9 mm (0,350 tommer); og 65 mm2 (0,10 in2) for teststykker med en diameter på 6,4 mm (0,250 tommer). | ||||
| – For fuldsektionsprøvestykker, det mindste af a) 485 mm2 (0,75 in2) og b) prøveemnets tværsnitsareal, udledt ved hjælp af den specificerede udvendige diameter og den specificerede vægtykkelse af røret, afrundet til nærmeste 10 mm2 (0,10in2) | ||||
| – For strimmelprøveemner, det mindste af a) 485 mm2 (0,75 in2) og b) prøveemnets tværsnitsareal, udledt ved hjælp af den specificerede bredde af prøveemnet og den specificerede vægtykkelse af røret, afrundet til nærmeste 10 mm2 (0,10in2) | ||||
| U er den specificerede mindste trækstyrke, udtrykt i megapascal (pund pr. kvadrattomme) | ||||
Mekaniske egenskaber af API 5L SMLS og svejsede rør PSL 2
| Rørkvalitet | Trækegenskaber – Rørlegeme af SMLS og svejsede rør PSL 2 | Søm af svejset rør | |||||
|---|---|---|---|---|---|---|---|
| Udbyttestyrke a | Trækstyrke a | Forhold a,c | Forlængelse | Trækstyrke d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (i 2 tommer) | Rm (psi) | |||
| Af % | |||||||
| Minimum | Maksimum | Minimum | Maksimum | Maksimum | Minimum | Minimum | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| en. For mellemkvalitet henvises til den fulde API5L-specifikation. | |||||||
| b. for kvaliteter > X90 henvises til den fulde API5L-specifikation. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. For mellemkvaliteter skal den angivne mindste trækstyrke for svejsesømmen være den samme værdi, som blev bestemt for rørlegemet med fod a. | |||||||
| e. for rør, der kræver langsgående prøvning, skal den maksimale flydespænding være mindre end eller lig med 71.800 psi | |||||||
| f. Den specificerede minimumsforlængelse, Af, udtrykt i procent og afrundet til nærmeste procent, skal bestemmes ved hjælp af følgende ligning: | |||||||
|
|||||||
| Hvor C er 1 940 for beregning med Si-enheder og 625 000 for beregning ved hjælp af USC-enheder | |||||||
| Axc er det anvendelige trækprøvestykkes tværsnitsareal, udtrykt i kvadratmillimeter (kvadrattommer), som følger | |||||||
| – For teststykker med cirkulært tværsnit, 130 mm2 (0,20 tommer) for teststykker med en diameter på 12,7 mm (0,500 tommer) og 8,9 mm (0,350 tommer); og 65 mm2 (0,10 in2) for teststykker med en diameter på 6,4 mm (0,250 tommer). | |||||||
| – For fuldsektionsprøvestykker, det mindste af a) 485 mm2 (0,75 in2) og b) prøveemnets tværsnitsareal, udledt ved hjælp af den specificerede udvendige diameter og den specificerede vægtykkelse af røret, afrundet til nærmeste 10 mm2 (0,10in2) | |||||||
| – For strimmelprøveemner, det mindste af a) 485 mm2 (0,75 in2) og b) prøveemnets tværsnitsareal, udledt ved hjælp af den specificerede bredde af prøveemnet og den specificerede vægtykkelse af røret, afrundet til nærmeste 10 mm2 (0,10in2) | |||||||
| U er den specificerede mindste trækstyrke, udtrykt i megapascal (pund pr. kvadrattomme | |||||||
| g. Lavere værdier for R10,5IRm kan specificeres efter aftale | |||||||
| h. for kvaliteter > x90 henvises til den fulde API5L-specifikation. | |||||||
API 5L Linjerør Valgvejledning
| Service / Ansøgning | Typisk stålkvalitet | Fremstillingstype | Leveringstilstand | Noter |
|---|---|---|---|---|
| Vandtransmission, lavt tryk | Karakter B, X42 | ERW, SSAW | As-Rolled (R) | Økonomisk, nem installation |
| Olieopsamlingsledning (medium tryk) | X42, X52 | ERW, sømløs | R / N | Rørledninger med moderat tryk |
| Distribution af naturgas | X52, X60 | ERW | R / N | Kræver god sejhed, bygasnetværk |
| Langdistance råolierørledning | X60, X65 | LSAW, sømløs | N / M | Højtryksrørledninger på land |
| Langdistance gastransmission | X65, X70 | LSAW, sømløs | N / M | Mellem-højtryk, langrend |
| Offshore olie- og gasrørledning | X65, X70 | Sømløs, LSAW | Q / M | Højtryks-, dybvandsservice |
| Dybvandsrørledning | X70, X80 | Sømløs, LSAW | Q | Ultrahøjtryks undersøiske rørledninger |
| Arctic Pipeline (lav temperatur) | X65M, X70M, X80M | LSAW, sømløs | M | Høj sejhed ved minusgrader |
| Sur service (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, sømløs | N / M / Q | Skal opfylde NACE MR0175 / ISO 15156 |
| Gylle / minedrift rørledning | X42, X52, X60 | SSAW, ERW | R / N | Slidstyrke kan kræve speciel foring |
| Højtryksgasledning | X70, X80 | LSAW | Q | Langdistance transmission, høj styrke |
| Ultra-højtrykstransmission | X80, X90 | LSAW | Q | Dybt vand, langrend, højeste styrkekrav |
API 5L ISO3183 linje stålrør produktionslinje

Hvilke test er påkrævet for API 5L Line Pipe?
Hydrostatisk test
En hydrostatisk test er en type tryktest, der almindeligvis anvendes under produktionen af ledningsrør. Testen bruges til at kontrollere for utætheder i svejsesømmen eller rørlegemet. For at udføre testen pumpes vand ind i røret, indtil det når et forudbestemt tryk. Derefter overvåges røret for eventuelle utætheder. Hvis der opdages en lækage, skal røret repareres eller udskiftes. Den hydrostatiske test er en vigtig kvalitetskontrolforanstaltning, der hjælper med at sikre sikkerheden og integriteten af rør.
Bøjningstest
En bøjningstest er en type kvalitetskontroltest, der udføres under stålrørsproduktion. Formålet med testen er at kontrollere for revner i svejsningerne, samt at vurdere stålets styrke. For at udføre testen bøjes et prøvestykke rør til en U-form. Stålet undersøges derefter for revner eller andre tegn på svaghed. Hvis der findes nogen, vil hele partiet af stålrør blive skrottet og et nyt parti vil blive lavet. Men hvis bøjningstesten viser sig vellykket, vil stålrørene blive godkendt til brug.
Udfladningstest
En affladningstest er en produktionstest af stålledningsrør, der vurderer et stålrørs modstandsdygtighed over for deformation og revner under belastning. Det er en vigtig kvalitetskontrolforanstaltning, der er med til at sikre, at stålet, der anvendes i ledningsrørprodukter, er af den højest mulige kvalitet. Testen går ud på at lægge tryk på et stålrør, indtil det deformeres eller revner. Affladningstesten vil afsløre rørets modstand mod langsgående og periferiske revner. Resultaterne af testen hjælper med at bestemme stålets styrke og duktilitet, to vigtige egenskaber for stål, der anvendes i rørledningsapplikationer. Affladningstest er blot en af mange kvalitetskontrolforanstaltninger, der bruges under produktion af stålrørsrør, men de spiller en vigtig rolle i at sikre det endelige produkts sikkerhed og integritet.
CVN Impact Test
CVN slagtesten er en temperaturtest, der udføres under rørproduktionen for at sikre rørets mekaniske egenskaber. Testen udføres på tre forskellige positioner på røret: kroppen, svejsesømmen og den varmepåvirkede zone. Resultaterne af testen bruges til at bestemme rørets Charpy V-notch slagstyrke. CVN-stødtesten er en vigtig kvalitetskontrolforanstaltning for rørproduktion, og den er påkrævet af American Petroleum Institute (API) for at opfylde dets standarder.
DWTT
DWTT-testen, eller drop-weight rive-tests, er specificeret i API 5L pipeline-produktionsspecifikationen. I denne test falder en stor vægt ned på et for-svækket punkt på en prøve af røret. Det resulterende brud undersøges for at sikre, at det opfylder kravene til duktilt brudadfærd. Denne test er vigtig, fordi den er med til at sikre, at rør vil kunne modstå belastningen ved at blive transporteret og installeret uden at gå i stykker. Som følge heraf er DWTT-testen en væsentlig del af kvalitetskontrolprocessen for rør med stor diameter.

Eksterne belægningsprocesser af API 5L olie- og gasrørledninger
3LPE (3-lags polyethylen) — Den globale standard
Struktur:
Lag 1 (FBE):Fusion Bonded Epoxy (100μm+). Giver fremragende vedhæftning og modstand mod katodisk afbinding.
Lag 2 (AD):Klæbende lag. Binder epoxypulveret til polyethylenet.
Lag 3 (PE):Højdensitetspolyethylen (1,8–3,7 mm). Giver overlegen vandtætning, elektrisk isolering og stødbeskyttelse.
Fordele:Fremragende isolering, modstandsdygtighed over for jordpåvirkning og lav fugtgennemtrængelighed.
FBE (Fusion Bonded Epoxy)
Behandle:Stålrøret opvarmes til over 200 grader, og epoxypulver påføres via elektrostatisk sprøjtning, som smelter og hærder på rørvæggen.
Fordele:Enestående binding til stål og høj kemisk stabilitet. Den kan modstå højere temperaturer (op til 100 grader +).
Ulemper:Relativt tynd og skør; modtagelige for mekaniske ridser under transport og installation.
3LPP (3-lags polypropylen)
Ansøgninger:Primært brugt tilhøj temperatur transport(op til 110–140 grader ) ellerdybhavsrørledninger.
Fordele:Hårdere end PE med bedre ridsebestandighed og overlegen modstandsdygtighed over for krybning ved høje temperaturer.

Overvejelser ved køb
Størrelse og dimensioner
Den første faktor, du skal overveje, når du vælger et API 5L-ledningsrør, er dets størrelse og dimensioner. Rørets størrelse og dimensioner bør stemme overens med dit projekts specifikationer. Overvej rørets diameter, vægtykkelse og længde for at sikre, at det opfylder dine projektbehov.
Vægt
Vægt er en anden vigtig faktor at overveje, når du vælger et API 5L rør. Vægten af røret kan i væsentlig grad påvirke projektets transport- og installationsomkostninger. Desuden kan rørets vægt have indflydelse på, hvilken type udstyr der er nødvendigt til installation. Sørg for at vælge et rør, der opfylder dit projekts vægtkrav.
Materialekvalitet
Materialekvaliteten af API 5L-ledningsrøret er også en vigtig overvejelse. Materialekvaliteten bestemmer kvaliteten og styrken af røret, hvilket kan påvirke dets holdbarhed og ydeevne over tid. Forskellige kvaliteter af API 5L linjerør er tilgængelige, lige fra klasse B til X70, hver med sine egne egenskaber og egenskaber. Vælg en materialekvalitet, der stemmer overens med kravene til dit projekt.
Belægning og overfladebehandling
API 5L linjerørets belægning og overfladebehandling kan også påvirke dets ydeevne. Forskellige belægninger og behandlinger kan beskytte mod korrosion, slid og andre eksterne faktorer, der påvirker rørets holdbarhed. Nogle almindelige belægninger og overfladebehandlinger omfatter epoxy, zink og polyethen. Vælg en belægning eller behandling, der giver det beskyttelsesniveau, dit projekt kræver.
Certificering
Endelig er det vigtigt at vælge et API 5L linjerør, der er certificeret og opfylder de nødvendige industri- og regulatoriske standarder. Se efter testede og inspicerede rør for at sikre, at de opfylder de krævede standarder. På denne måde kan du være sikker på, at dit rør er sikkert og pålideligt.
Vores fabrik
GNEE Pipe er Kinas professionelle one-stop supply chain virksomhed for stålprodukter.


Vores certifikat

Kontakt os
Ofte stillede spørgsmål
Q: Kan GNEE levere API 5L-rør til Sour Service?
Q:Hvad er forskellen mellem API 5L og A106 rørføring?
API 5L og ASTM A106 er begge udbredte specifikationer af kulstofstålrør, men de er beregnet til forskellige anvendelser.
API 5Ler en specifikation udgivet af American Petroleum Institute (API) for sømløse og svejste rørledninger, der anvendes i rørledningstransportsystemer. Det bruges almindeligvis til transport af olie, naturgas, vand og andre væsker over lange afstande i olie- og naturgasindustrien.
ASTM A106er en specifikation udgivet af ASTM International for sømløse kulstofstålrør beregnet til trykrør og service ved forhøjede temperaturer. Det er meget udbredt i raffinaderier, kraftværker, petrokemiske faciliteter og industrielle procesrørsystemer.
Nøgleforskelle
| Punkt | API 5L | ASTM A106 |
|---|---|---|
| Primær ansøgning | Rørledningstransport | Procesrør |
| Rørtype | Sømløs og svejset | Kun sømløs |
| Typiske industrier | Olie og gas transmission | Raffinering, Power Generation |
| PSL-krav | PSL1 / PSL2 | Ikke relevant |
| Sure servicemuligheder | Tilgængelig | Ikke specificeret |
| Høj temperatur service | Begrænset | Designet til det |
I nogle projekter kan sømløse rør være dobbeltcertificerede til både API 5L Grade B og ASTM A106 Grade B, hvilket giver dem mulighed for at tilfredsstille både rørlednings- og trykrørskrav.
Q: Hvad er forskellen mellem API 5L og A53 rør?
API 5L og ASTM A53 er to udbredte specifikationer af kulstofstålrør, men de er beregnet til forskellige anvendelser og serviceforhold.
1. Primær anvendelse
API 5L:Primært designet til olie-, gas- og vandrørledningstransportsystemer, der er i stand til at håndtere højtryksforhold over lange afstande.
ASTM A53:Beregnet til lav- til mellemtryksservice, herunder luft-, damp-, vand- og gastransport, og også til strukturelle formål såsom gelændere eller stilladser.
2. Specifikationsniveauer og kvalitet
API 5L:Indeholder to specifikationsniveauer, PSL1 og PSL2. PSL2-rør er fremstillet i henhold til strengere kemiske og mekaniske krav, herunder obligatorisk slagtestning, til højtryks- og sur serviceapplikationer.
ASTM A53:En mere grundlæggende standard med færre testkrav. Det inkluderer ikke PSL-niveauer og er generelt ikke beregnet til højtryksenergitransmission.
3. Stålkvaliteter og rørtyper
API 5L:Tilgængelig i klasse B til X80, både sømløs og svejset (ERW, LSAW, SSAW). Nogle kvaliteter kan certificeres til sur service (NACE MR0175).
ASTM A53:Tilgængelig i klasse A og B, inklusive sømløs og svejset (Type F, Type E), men har ikke PSL-niveauer eller sur service-certificering.
Opsummering af nøgleforskel
| Feature | API 5L | ASTM A53 |
|---|---|---|
| Typisk anvendelse | Olie & gas rørledninger, vandrørledninger | Lav-/mellemtryksrørledninger, strukturelle |
| Rørtype | Sømløs og svejset (ERW, LSAW, SSAW) | Sømløs og svejset (ERW, F), Type E, Type S |
| Karakterer | B til X80 | A, B |
| PSL | PSL1 / PSL2 | Ikke relevant |
| Sur Service | Valgfrit (NACE MR0175) | Ikke specificeret |
| Højtryksbrug | Ja | Generelt nej |
Note:I nogle tilfælde kan sømløse rør være dobbeltcertificerede til at opfylde både API 5L og ASTM A53 krav, afhængigt af projektspecifikationerne.
Q: Hvilke inspektioner udføres på API 5L-ledningsrør?
A:Inspektionskrav varierer alt efter kvalitet, fremstillingsmetode og projektspecifikationer.
Typiske inspektioner omfatter:
Kemisk sammensætningsanalyse
Træktest
Test af udbyttestyrke
Udfladningstest
Bøjningstest
Impact Test (PSL2)
Hydrostatisk test
Ultralydstest (UT)
Radiografisk test (RT)
Magnetisk partikelinspektion (MPI)
Visuel og dimensionel inspektion
Yderligere tredjepartsinspektioner kan også arrangeres efter anmodning.
Q: Kan API 5L-rør være dobbeltcertificerede?
A:Ja. Visse sømløse rør kan leveres med dobbelt certificering, såsom:
API 5L Grade B / ASTM A106 Grade B
API 5L Grade B / ASTM A53 Grade B
Dobbelt-certificerede rør giver dig mulighed for at opfylde flere projektspecifikationer, mens du forenkler lagerstyring.
Q: Hvilke oplysninger skal købere give, når de anmoder om et tilbud?
A:For at modtage et nøjagtigt tilbud skal købere angive:
Rørstandard (API 5L PSL1 eller PSL2)
Karakter (f.eks. X52, X65, X70)
Produktionstype (SMLS, ERW, LSAW, SSAW)
Udvendig diameter (OD)
Vægtykkelse (WT)
Længde
Mængde
Belægningskrav
Leveringstilstand
Inspektionskrav
Destinationshavn
At levere komplette tekniske specifikationer hjælper med at sikre nøjagtige priser og kortere leveringstider.